Shandong Taixing Advanced Material Co., Ltd.
Nyheter

Varför är halogenfri flamskyddad PP mer benägen att bli spröd än vanlig PP?

I denhalogenfri flamskyddsprocess av polypropen (PP), är en vanlig och svår motsägelse att framgångsrikt uppnående av flamskyddskvaliteter (såsom UL94 V-0) ofta åtföljs av en signifikant minskning av materialets slagseghet, manifesterad som ökad sprödhet och lätt sprickbildning av produkten. Detta fenomen är inte oavsiktligt, utan ett oundvikligt resultat av införandet av halogenfria flamskyddsmedel (främst högfyllande oorganiska fyllmedel eller system av expansionstyp), som systematiskt ändrar den inneboende strukturen hos PP från mikro- till makronivå. Den här artikeln kommer att fördjupa sig i felmekanismen för flera kopplingar bakom den.


I. Kärnmotsägelse: Konflikt mellan det "stela kravet" på flamskydd och den "molekylära grunden" för seghet

Segheten (särskilt slaghållfastheten) hos PP kommer från egenskaperna hos dess semikristallina polymer: intrassling, glidning och orienteringsförmåga hos molekylkedjor i det amorfa området, såväl som kopplingen och deformationsförmågan mellan sfärulitstrukturer. För att uppnå halogenfri flamskyddsförmåga krävs vanligtvis införandet av en stor mängd (vanligtvis 25% -60%) stela oorganiska partiklar (som magnesiumhydroxid MDH, aluminiumhydroxid ATH) eller komplexa komponentexpansionssystem (APP/PER/MEL), vilket i grunden förstör mikrostrukturen som PP är beroende av.


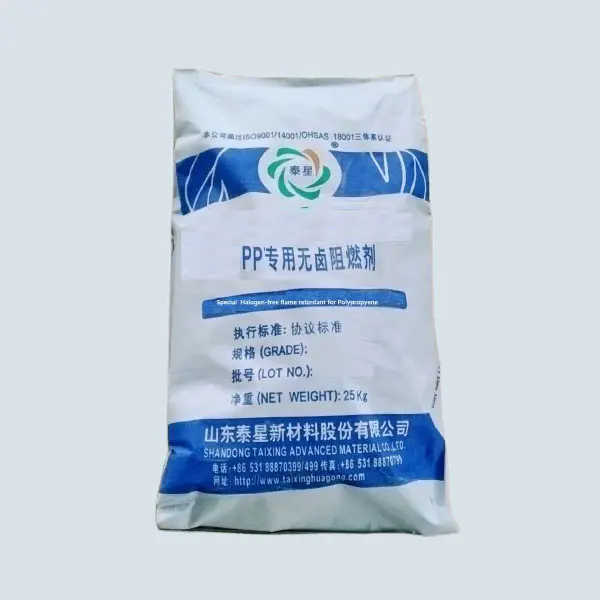
Special Halogen-free Flame Retardant for Polypropylene


II. Djup analys av de tre stora spröda mekanismerna

Mekanism 1: Stela fyllmedel som spänningskoncentrationskällor - "inkubatorer" för sprickor

Detta är den mest direkta och betydande orsaken till försprödning.

·Modulmissanpassning och spänningskoncentration: Youngs modul (~70 GPa) för oorganiska fyllmedel som MDH och ATH är tiotals gånger högre än för PP-matrisen (~1,5 GPa). När kompositmaterial utsätts för yttre krafter (särskilt slagpåkänning) kan spänningen inte överföras enhetligt mellan sådana olika mjuka och hårda faser, utan genererar snarare extremt hög lokal spänningskoncentration runt spetsarna, kanterna eller aggregaten av fyllmedelspartiklar.

·Defektinitiering och sprickutbredning: Dessa spänningskoncentrationspunkter blir de föredragna kärnbildningsställena för mikrosprickor. När sprickor väl har initierats, på grund av den svaga bindningen mellan fyllmedlet och matrisgränssnittet (se mekanism tre), kommer sprickorna snabbt att fortplantas och kopplas samman, vilket resulterar i lågenergi, katastrofal spröd fraktur av materialet på makroskopisk nivå, snarare än den vanliga duktila rivningen av ren PP.

Mekanism 2: Destruktiv rekonstruktion av PP-kristallmorfologi

Kristalliseringsbeteendet hos PP är avgörande för dess seghet. Tillsatsen av halogenfria fyllmedel stör denna process allvarligt.

1. Heterogen kärnbildning och kornförfining: Oorganiska fyllmedelspartiklar blir ett stort antal heterogena kärnbildningspunkter, vilket leder till en kraftig ökning av kärnbildningstätheten för PP och en betydande förfining av sfärulitstorleken. Även om detta ibland kan förbättra draghållfasthet och modul, har de alltför fina och många sfäruliterna lett till en explosiv tillväxt i korngränsområdet.

2. Bildning av spröda korngränser: Gränserna mellan sfäruliter (korngränser) är svaga länkar i material. Den betydande ökningen av korngränsytan innebär en betydande ökning av svaga banor som penetrerar materialet. Stötenergin kan inte absorberas av plastisk deformation av stora sfäruliter (som spånglidning), utan tvingas överföras genom otaliga spröda korngränser, vilket lätt kan orsaka skada.

3. Hämning av β-kristallform: β-kristallformen av PP har bättre seghet. Kärnbildningseffekten av många oorganiska fyllmedel (särskilt MDH) tenderar att främja bildningen av alfakristallform, och därigenom hämma bildningen av betakristallform med bättre seghet och ytterligare försvaga materialets seghetsreserv.

Mekanism 3: Fragilt filler matrix interface - "motorvägen" för sprickutbredning

Om det oorganiska fyllmedlet inte är ytbehandlat eller felaktigt behandlat är dess gränssnittsbindning med PP-matrisen extremt svag.

·Svag gränssnittsbindning: Det finns endast en svag van der Waals kraftinteraktion mellan den polära och hydrofila fyllmedelsytan och den opolära PP-molekylkedjan.

·Gränssnittsavbindning: När de utsätts för yttre krafter, sprider sig sprickor företrädesvis längs denna svaga gränsyta (gränssnittsavbindning), och bildar tomrum. Fyllnadspartiklar klarar inte bara av och överför stress, utan blir också källan till tomrum. Efter sammanslagning av hålrum accelereras utbredningen av huvudsprickan, vilket resulterar i en kraftig minskning av materialets brottenergi.

Mekanism fyra: "Strukturell interferens" av expanderade flamskyddssystem (IFR)

För APP-baserade IFR-system finns det särskilda skäl för sprödhet:

·Flerfasgränssnitt dramatisk ökning: APP, karboniseringsmedel (PER), gaskälla (MEL) och PP bildar ett komplext flerfassystem som introducerar ett stort antal interna gränssnitt, som alla är potentiella defekter.

· Begränsningen av molekylär rörelse genom prekursor av kolskikt: Under bearbetning och kylning kan IFR-komponenter bilda ett visst vätebindningsnätverk eller fysisk tvärbindning i förväg, vilket allvarligt begränsar rörligheten för PP-molekylsegment, vilket resulterar i en breddning av glasövergångstemperaturområdet (Tg) och materialet blir skört vid rumstemperatur.


III. Kvantitativ analys av viktiga påverkande faktorer

påverkande faktorer Trend för påverkan på motståndskraft Mekanismbeskrivning
Mängd fyllmedel tillsatt Negativ korrelation (vanligtvis exponentiellt minskande) Tillsatsmängd ↑, spänningskoncentrationspunkt ↑, kristallbrott ↑, fri volym ↓.
Packningspartikelstorlek Partikelstorlek ↓, segheten kan först förbättras och sedan försämras Ultraförfining kan minska spänningskoncentrationen hos enskilda partiklar, men tendensen till agglomeration ökar dramatiskt och dålig spridning kan förvärra sprödheten.
Förpackningsmorfologi Flingor/fibrösa>oregelbundna>sfäriska (påverkar sprödhet) Fyllmedel med högt sidförhållande är mer benägna att stresskoncentration och hindrar rörelse av kedjesegment allvarligt.
Gränssnittsbindningsstyrka avgörande faktor Ett starkt gränssnitt kan effektivt överföra stress till fyllmedlet, medan ett svagt gränssnitt direkt blir källan till brott.
Typ av matris PP Sampolymer PP>homopolymer PP Införandet av slumpmässig fördelning av etenenheter i sampolymer PP stör kristallisationens regelbundenhet, förbättrar initial seghet och är mer motståndskraftig mot fyllning.


IV. Systematisk lösning mot sprödhet

För att lösa problemet med sprödhet behövs systematiska ingrepp baserat på ovanstående mekanismer, med målet att rekonstruera "bräckliga flerfaskompositmaterial" till "starka organiskt-oorganiska hybridsystem".

Lösning 1: Interface Engineering - Förvandla svagheter till starka sidor

· Ytkemisk modifiering: Ytbeläggning av oorganiska fyllmedel med stearinsyra, silankopplingsmedel (som aminosilan) och titanatkopplingsmedel. De långa alkylkedjorna eller organiska funktionella grupperna i modifieraren kan trassla ihop sig med PP-molekylkedjorna och bilda ett flexibelt gränsyteskikt som sträcker sig från ytan av fyllmedlet till matrisen, vilket uppnår en jämn övergång av spänning från matrisen till fyllmedlet och effektivt undertrycker gränsytsavbindning.

·Effekt: Detta är den mest kostnadseffektiva och nödvändiga åtgärden, som vanligtvis ökar slaghållfastheten med 20 % -50 %.

Alternativ 2: Kombination av elastisk matris och härdningsmedel - Bygga nätverk för energiförlust

·Välj PP-basmaterial med hög seghet: använd direkt slagsampolymer PP eller PP/EPR/EPDM-blandning som matris.

·Införande av seghetsfaser av elastomerer: tillsats av polyolefinelastomerer (POE), termoplastiska vulkanisat (TPV), etylenvinylacetatsampolymerer (EVA), etc. (vanligtvis 5% -15%). Dessa elastiska partiklar fungerar som dispergerade faser och kan absorbera och avleda energi genom sin egen omfattande tömning och skjuvning vid påverkan, vilket förhindrar sprickutbredning.

· Strukturhärdningsmedel för kärnskal: med hjälp av specialiserade härdningsmedel kan dess hårda kärna säkerställa god bindning med matrisen, medan det mjuka skalet är ansvarigt för deformation och energiabsorption.

Plan 3: Form- och processoptimering

·Ultraförfining och ultimat spridning av fyllmedel: Användning av fyllmedel med mindre partikelstorlek och snävare fördelning, och optimering av skruvkonfiguration och blandningsprocess för att säkerställa enhetlig spridning som inhemska partiklar, vilket eliminerar stora aggregat som ursprunget till sprickor.

·Kärnbildande medel reglerar kristallisering: Att lägga till specifika β - kristallkärnbildande medel till formeln kan inducera bildningen av några mer sega β - kristaller även under hög fyllning, vilket kompenserar för förlusten av seghet på grund av fyllning.


V. Designbalans: Hitta Pareto-fronten för prestanda

Vid utvecklingen av halogenfri flamskyddsmedel PP finns det ingen perfekt enpunktsoptimal lösning, men det är nödvändigt att hitta den optimala Pareto-fronten i det flerdimensionella prestandautrymmet som består av flamskyddskvalitet, slaghållfasthet, draghållfasthet, processflytbarhet och kostnad.

Typisk optimeringsväg: För en PP-produkt med målet UL94 V-0 bör utvecklingsprocessen vara:

1. Bestäm den minsta effektiva fyllningsmängden för att uppnå flamskyddsklassning (genom synergistisk teknologi).

2. Obligatorisk ytmodifiering av fyllmedel krävs för denna grundläggande formel.

3. Optimera typen och doseringen av härdningsmedel genom DOE experimentell design tills slagsegheten uppfyller applikationskraven.

Finjustera slutligen flytbarheten med smörjmedel och processhjälpmedel.


Slutsats: Den kognitiva övergången från "att offra motståndskraft" till "samarbetsdesign"

Halogenfri flamskyddsmedel PPär mer benägen till sprödhet, vilket är den vetenskapliga essensen som den måste möta för att uppnå funktionalisering. Grundorsaken till denna försprödning är den koncentrerade manifestationen av multipla missanpassningar mellan den stela oorganiska fasen och den flexibla polymerfasen när det gäller fysikalisk modul, kemisk polaritet och strukturell skala.

Denna motsägelse kan dock effektivt hanteras och avsevärt lindras genom moderna materialvetenskapliga metoder som kemisk design med exakt gränssnitt, teknik för flerfasblandningshärdning och kontroll av kristallmorfologi. Detta innebär att utvecklingen av högpresterande halogenfri flamskyddsmedel PP har utvecklats från en enkel kompromiss av "seghet för flamskydd" i de tidiga dagarna till ett systemtekniskt tillvägagångssätt som söker enhet i motsägelser och uppnår optimal prestanda under begränsningar genom multi-scale collaborative design.

För materialingenjörer är förståelsen av försprödningsmekanismen utgångspunkten för framgångsrik anti-försprödningsdesign. Det slutliga målet är att förse halogenfri flamskyddsmedel PP inte bara med en "säker kropp", utan också med en "stark och motståndskraftig själ", vilket gör det möjligt för den att ta ett stort ansvar i bredare och mer krävande tillämpningsscenarier.

Står din halogenfria flamskyddade PP-produkt inför utmaningen med otillräcklig seghet? Vi kan tillhandahålla specialiserade ytmodifierade fyllmedel, effektiva rekommendationer för härdningsmedel och optimering av formuleringssystem baserade på kompletta mekaniska tester och tester av förbränningsprestanda för att hjälpa dig att exakt lokalisera den bästa balanspunkten mellan flamskydd och seghet, och utveckla högpresterande material som verkligen har konkurrenskraft på marknaden.


Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera